 EN

Gehen Sie in eine Kupferhütte und schauen Sie sich das Konzentrat an, das an seinem Tor ankommt. Meistens entsteht dieses Konzentrat aufgrund der Flotation. Bei der Kupferflotation handelt es sich um eine Methode zur Mineralischaufbereitung, bei der kupferhaltige Mineralien aus Abraumgestein abgetrennt werden, indem Unterschiede in der Oberflächenhydrophobie ausgenutzt werden. Anstatt einen ganzen Erzberg zu schmelzen, erzeugt die Flotation aus ROM-Erz ein hochwertiges Konzentrat mit 20–30 % Kupfer und nur 0,3–1 % Kupfer. Es ist der wichtigste Modernisierungsschritt zwischen der Mine und der Schmelze.
Der Prozess ist konzeptionell einfach: Erz wird zu Pulver gemahlen, mit Wasser und Reagenzien vermischt und in Flotationszellen belüftet. Kupferpartikel werden durch einen Kollektor wasserabweisend gemacht, lagern sich an Luftblasen an, steigen an die Oberfläche und werden als Schaum gesammelt. Die Gangart verbleibt im Brei und wird zu Rückständen. Hinter dieser einfachen Beschreibung verbirgt sich ein komplexes System aus Chemie, Geräteauswahl und Prozesskontrolle, und genau das wird in diesem Artikel in praktischer Hinsicht erklärt.
Warum Flotation funktioniert: Das Prinzip der Oberflächenchemie
Bei der Flotation geht es nicht um Dichte oder Partikelgröße; es geht um Oberflächenchemie. Die meisten Kupfermineralien sind von Natur aus hydrophil, das heißt, sie werden von Wasser benetzt. Auch die meisten Gangmineralien wie Quarz und Silikate haben hydrophile Oberflächen. Um sie zu trennen, wird im Flotationsprozess die Kupfermineraloberfläche chemisch verändert, sodass sie hydrophob genug wird, um sich an Luftblasen festzusetzen.
Diese Modifikation erfolgt mit Sammlern, typischerweise Xanthatmolekülen wie Natriumethylxanthat oder Kaliumamylxanthat. Das Kollektormolekül hat zwei funktionelle Enden: Ein Ende adsorbiert an der Kupfermineraloberfläche und das andere ragt als wasserabweisende Kohlenwasserstoffkette nach außen. Nach der Konditionierung trägt das Kupfermineralpartikel eine dünne unpolare Beschichtung, die es einer Luftblase ermöglicht, Wasser von seiner Oberfläche zu verdrängen und einen stabilen Dreiphasenkontakt herzustellen. Das Blasen-Partikel-Aggregat steigt dann durch den Brei auf und gelangt zur Schaumschicht oben in der Flotationszelle.
Drei Kräfte entscheiden darüber, ob ein Teilchen schwimmt: die Wahrscheinlichkeit einer Kollision zwischen einem Teilchen und einer Blase, die Wahrscheinlichkeit der Anhaftung nach der Kollision und die Wahrscheinlichkeit der Ablösung beim Aufsteigen. Die Kollision hängt von Turbulenz, Blasengröße und Partikelgröße ab. Die Bindung hängt von der Hydrophobie der Oberfläche und der Induktionszeit ab. Die Ablösung hängt von der Blasengröße und der Turbulenzintensität ab. Ein gut konzipierter Flotationskreislauf gleicht diese Faktoren aus, sodass sich Kupfermineralien schnell erholen, während Ganggestein im Brei verbleibt.
Aus diesem Grund ist Schaum, der zunächst wie ein nebensächliches Detail erscheint, tatsächlich ein kritischer Kontrollpunkt. Der Schaum muss stabil genug sein, um Partikel aus der Zelle zu befördern, darf aber nicht so stabil sein, dass Gangart eingeschlossen wird. Schaumhöhe, Luftstrom und Schaumdosierung werden ständig in Echtzeit angepasst, um das richtige Gleichgewicht zu gewährleisten. In einer Kupferflotationsanlage beobachten die Bediener die Farbe und Textur des Schaums, um zu beurteilen, ob der Prozess gesund ist, bevor Labortests dies bestätigen.
Kupfererzarten und ihre Schwimmfähigkeit
Nicht jedes Kupfererz verhält sich in einer Flotationszelle gleich. Der Erztyp bestimmt die Auswahl der Reagenzien, das Kreislaufdesign und die erwartete Ausbeute. Die häufigsten Kupfermineralien lassen sich in zwei Kategorien einteilen: Sulfidmineralien und Oxidmineralien. Sulfidkupfermineralien sind von Natur aus gute Kandidaten für die Flotation; Oxidmineralien sind viel schwieriger zu flotieren und erfordern oft vor der Flotation eine Sulfidierung.
Chalkopyrit (CuFeS 2 ) ist das mit Abstand am häufigsten vorkommende Kupfermineral und das Hauptziel der Kupferflotation weltweit. Es reagiert schnell auf Xanthat-Sammler und lässt sich relativ leicht mit Kalk aus Pyrit entfernen. Chalkosin (Cu 2 S) ist ein sekundäres Anreicherungsmineral, das noch einfacher zu flotieren ist, aber aufgrund seines hohen Kupfergehalts mehr Kollektor verbraucht. Bornit und Covellit reagieren auch gut auf die konventionelle Flotation. Oxidmineralien wie Malachit, Azurit und Chrysokoll reagieren nicht auf Xanthate allein. Sie erfordern einen Sulfidierungsschritt mit Natriumsulfid oder Natriumhydrogensulfid, wodurch ein dünner Sulfidfilm auf der Mineraloberfläche entsteht, der die Adsorption von Xanthat ermöglicht.
Für einen Anlagenplaner ist die Unterscheidung wichtig, lange bevor die Produktion beginnt. Ein Kupfererzkörper mit einem hohen Oxidanteil erfordert ein viel komplexeres Fließschema als ein reines Sulfiderz, und die Flotationsausrüstung muss längere Konditionierungszeiten und eine andere Belüftungssteuerung bieten. Die folgende Tabelle fasst gängige Kupfermineralien und ihre Flotationsreaktion zusammen.
| Mineral | Formel | Cu-Gehalt | Flotationsreaktion |
|---|---|---|---|
| Chalkopyrit | CuFeS 2 | 34,6 % | Ausgezeichnet; einfache Kollektoradsorption |
| Chalkosin | Cu 2 S | 79,8 % | Ausgezeichnet; hoher Kollektorverbrauch |
| Bornit | Cu 5 FeS 4 | 63,3 % | Ausgezeichnet |
| Covellit | CuS | 66,5 % | Gut; erfordert eine sorgfältige pH-Kontrolle |
| Malachit | Cu 2 CO 3 (OH) 2 | 57,5 % | Arm; benötigt Sulfidierung |
| Cuprit | Cu 2 O | 88,8 % | Mäßig; benötigt Sulfidierung |
| Chrysokoll | CuSiO 3 ·2H 2 O | ~36 % | Schwierig; oft durch Auslaugen verarbeitet |
Gemischte Erze, die sowohl Sulfid- als auch Oxidkupfer enthalten, kommen in verwitterten Lagerstätten häufig vor. Eine typische Strategie besteht darin, zuerst den Sulfidanteil zu flotieren und dann den Oxidanteil in einer separaten Flotationsstufe zu sulfidieren und zu flotieren. Einige Anlagen nutzen einen Schwerkraft- oder Schwerkraft-Flotations-Hybridkreislauf für grob freigesetzte Oxidpartikel. In der Praxis wird die Grenze zwischen den beiden Kreisläufen durch eine diagnostische Analyse der Kupfergewinnung in der Sulfidstufe definiert.
Das komplette Fließschema der Kupferflotation: Vom ROM-Erz zum Konzentrat
Eine Kupferflotationsanlage besteht nicht nur aus einer Reihe von Flotationszellen; Es handelt sich um ein sorgfältig aufeinander abgestimmtes System aus Zerkleinerung, Klassifizierung, Zellstoffaufbereitung, Flotation und Entwässerung. Jede Stufe bereitet das Erz für die nächste vor, und ein Engpass an irgendeinem Punkt beeinträchtigt sofort die Gewinnung. Das Verständnis des vollständigen Ablaufdiagramms ist der erste Schritt zur Auswahl der richtigen Ausrüstung.
Zerquetschen
Das Erz aus der Mine wird in zwei oder drei Stufen zerkleinert, um Erzklumpen auf etwa 10–15 mm zu zerkleinern. Backenbrecher und Kegelbrecher sind die gängige Wahl. Ziel ist es, das Kupfermineral möglichst frühzeitig und mit minimalem Energieaufwand freizusetzen.
Mahlen und Klassieren
Das zerkleinerte Erz gelangt in eine Kugelmühle, die im geschlossenen Kreislauf mit einem Spiralklassierer arbeitet. Der Klassierer führt übergroße Partikel zur Mühle zurück und leitet feine Produkte zur Flotation. Für die meisten Kupfersulfiderze ist ein Mahlgrad von 60–75 % mit einer Maschenweite von 200 Mesh (74 μm) ausreichend.
Konditionierung
Der Überlauf des Klassierers gelangt in einen Konditionierungstank, wo Sammler, Schäumer und pH-Modifikatoren hinzugefügt werden. Die Konditionierungszeit beträgt je nach Erztyp und Reagenzlöslichkeit 2 bis 10 Minuten. Die richtige Konditionierung bestimmt direkt die Wirksamkeit der nachfolgenden Trennung.
Schruppen
Konditionierter Zellstoff fließt in gröbere Flotationszellen, wo die erste große Gewinnung von Kupfermineralien erfolgt. Das gröbere Konzentrat wird normalerweise in sauberere Zellen geleitet, während die gröberen Rückstände zur weiteren Rückgewinnung in Fresszellen gelangen können.
Aufräumen
Fresszellen sollen Kupfermineralien zurückgewinnen, die der raueren Phase entkommen sind. Ihr Konzentrat kann im Reinigungskreislauf veredelt oder dem Grobfutter wieder zugeführt werden. Scavenger-Tailings sind in der Regel End-Tailings.
Reinigung
Rauere und Scavenger-Konzentrate werden ein-, zwei- oder dreimal in Reinigungszellen erneut gefloattet, um mitgerissene Ganggesteinspartikel abzuscheiden und das Konzentrat auf den angestrebten Kupfergehalt anzuheben. Sauberere Rückstände werden rezirkuliert, um einen geschlossenen Kreislauf zu bilden.
Eindickung und Filtration
Das Endkonzentrat wird in einem Eindicker mit Zentralantrieb eingedickt und dann gefiltert, um den Feuchtigkeitsgehalt auf 8–12 % zu reduzieren, bevor es zur Schmelze transportiert wird. Das Überlaufwasser des Eindickers wird zur Anlage zurückgeführt.
Dieses Flussdiagramm ist ein allgemeiner Rahmen, kein festes Rezept. Ein porphyrisches Kupfererz mit geringem Tongehalt benötigt möglicherweise nur zwei Reinigungsstufen. Ein Erz mit hohem Pyritgehalt erfordert möglicherweise eine Kalksenke und eine Pyrit-Flotationsstufe zur nachgeschalteten Schwefelrückgewinnung. Erz mit erheblichem Kupferoxidgehalt erfordert zusätzliche Konditionierungstanks und eine Sulfidierungsanlage. Das Flussdiagramm beginnt immer mit der Charakterisierung des Erzes.
Die Auswahl der richtigen Flotations- und Mahlausrüstung ist von zentraler Bedeutung für die Gestaltung des Flussdiagramms. In einem Kupfersortieranlagenprojekt in Vietnam Durch die Kombination einer Nassgitter-Kugelmühle, eines Klassierers und einer Reihe mechanischer Flotationszellen wurde der erforderliche Konzentratgehalt erreicht und gleichzeitig der Energieverbrauch innerhalb des Projektbudgets gehalten. Das ist die Art von praktischem Ergebnis, das das Flowsheet-Design erzielt oder zerstört.
Flotationsreagenzien: Der chemische Werkzeugkasten
Reagenzien ermöglichen die Flotation. Sie werden während des Betriebs kontinuierlich verbraucht und ihre Dosierung und Kombination haben in der Regel einen größeren Einfluss auf die Erholung als jeder andere Faktor. In einer Kupferflotationsanlage werden fünf Grundtypen von Reagenzien verwendet, von denen jeder eine eigene Rolle spielt.
Sammler sind die wichtigste Klasse. Xanthate sind nach wie vor der Industriestandard für die Kupfersulfidflotation. Kurzkettige Xanthate wie Natriumethylxanthat und Natriumisopropylxanthat sind selektiv und für feinkörnige Erze geeignet, während langkettige Xanthate wie Kaliumamylxanthat eine stärkere Sammelkraft für gröbere Partikel und minderwertige Erze bieten. Dithiophosphate und Thionocarbamate werden manchmal mit Xanthaten gemischt, um die Selektivität gegenüber Pyrit zu verbessern. Die Kollektordosierung in einem Kupferkreislauf liegt je nach Erzgehalt und Mineralogie üblicherweise zwischen 20 und 100 Gramm pro Tonne Erz.
Schäumer stabilisieren die Luftblasen im Fruchtfleisch. MIBC ist der am weitesten verbreitete Schäumer in der Kupferflotation und wird wegen seiner Schaumqualität und einfachen Kontrolle geschätzt. In Pflanzen werden auch Schäumer aus Kiefernöl und aliphatischem Alkohol eingesetzt, die einen natürlichen Schaum mit großer Blasenoberfläche erzeugen. Die Dosierung des Schäumers ist gering und liegt normalerweise bei 10 bis 50 Gramm pro Tonne. Die Auswirkung auf das Überlaufverhalten ist jedoch unmittelbar und innerhalb von Sekunden nach einer Dosierungsänderung sichtbar.
Modifikatoren steuern die Zellstoffchemie und die Oberflächenladung von Mineralien. Kalk ist der wirtschaftlichste pH-Regler in Kupferkreisläufen und hält den pH-Wert des Zellstoffs im Bereich von 9,5–11,5, um Pyrit zu senken und das Risiko einer unerwünschten Eisenrückgewinnung zu verringern. Natriumcarbonat wird für einige Oxiderze bevorzugt, bei denen Kalk spezielle Kationen ausfällen würde. Schwefelsäure wird in Säurekreisläufen, insbesondere in der Oxidflotation mit Sulfidierung, eingesetzt.
Depressiva und Aktivatoren optimieren die Selektivität. Zur Unterdrückung von Sphalerit in Kupfer-Zink-Erzen wird Natriumcyanid oder Zinksulfat zugesetzt, während Kupfersulfat im umgekehrten Fall Sphalerit aktivieren kann. Natriumsulfit oder Schwefeldioxid senken Pyrit in alkalischen Kreisläufen. Die folgende Tabelle zeigt typische Reagenzienbereiche in einem herkömmlichen Kupfersulfidkreislauf.
| Reagenztyp | Beispielreagenzien | Hauptfunktion | Typische Dosierung |
|---|---|---|---|
| Sammler | Xanthate, Dithiophosphate | Machen Sie Kupfermineraloberflächen hydrophob | 20–100 g/t |
| Aufschäumer | MIBC, Kiefernöl, Alkoholmischungen | Luftblasen und Schaumschicht stabilisieren | 10–50 g/t |
| pH-Modifikator | Kalk, Natriumcarbonat, Schwefelsäure | Zellstoffalkalität kontrollieren, Pyrit senken | 500–3000 g/t |
| Depressivum | Natriumcyanid, Zinksulfat, Natriumsulfit | Verhindern Sie, dass Gangart und Pyrit aufschwimmen | 10–200 g/t |
| Aktivator | Kupfersulfat | Fördern Sie die Flotation aktivierter Mineralien | 100–500 g/t |
Die Optimierung von Reagenzien ist keine einmalige technische Tätigkeit. Es muss wiederholt werden, wenn sich die Erzmischung ändert, wenn sich die Wasserqualität im Laufe der Jahreszeit ändert oder wenn unerwarteter Ton auftritt. Eine gut betriebene Flotationsanlage führt ein Reagenzprotokoll und überprüft täglich die Dosierung im Vergleich zu den Testergebnissen.
Kernausrüstung in einer Kupferflotationsanlage
Die Ausrüstungslinie bestimmt direkt, wie gut die chemischen und physikalischen Schritte der Flotation ausgeführt werden. Mahl-, Misch-, Flotations- und Entwässerungsanlagen müssen sowohl zu den Erzeigenschaften als auch zur geplanten Produktionskapazität passen. Der Einsatz übergroßer Geräte erhöht die Kapitalkosten; Durch die Verwendung unterdimensionierter Geräte entstehen Rückgewinnungsverluste, die sich später nur schwer beseitigen lassen.
Schleifausrüstung
Die Nassgitter-Kugelmühle ist die Standard-Primärmahlmaschine in Kupferkonzentratoren. Es mahlt ein zerkleinertes Futter von etwa 10–15 mm zu einem Flotationsgut von 60–75 % und passiert dabei eine Maschenweite von 200 in einer oder zwei Stufen. Das Gitter am Austragsende kontrolliert den Zellstoffstand in der Mühle und reduziert eine Übermahlung. Für eine Kupferanlage ist Übermahlung ein versteckter Feind, da die entstehenden Schlämme Reagenzien verbrauchen und die Flotationsselektivität verringern.
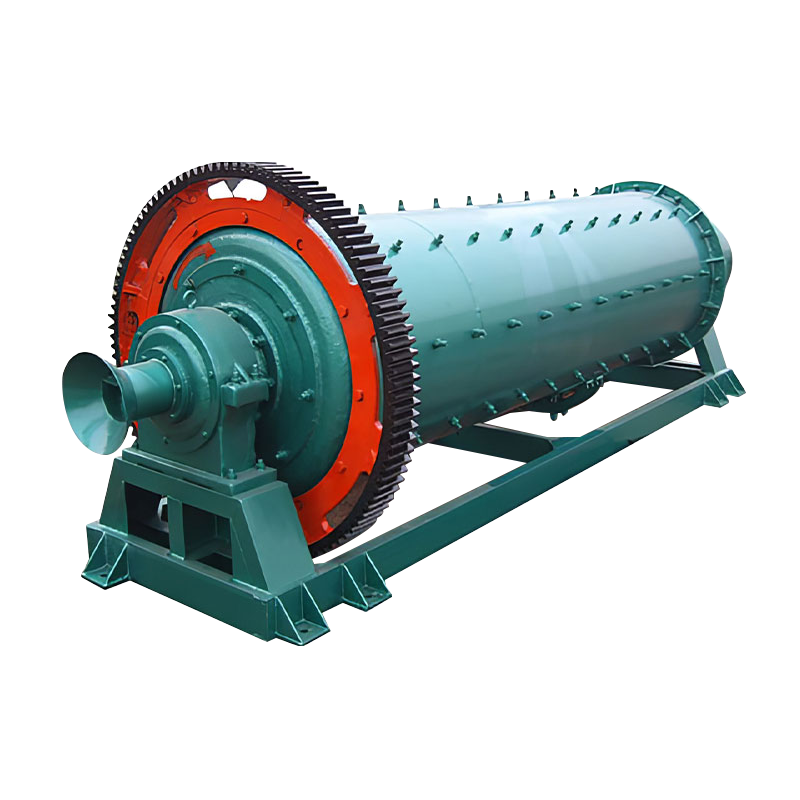
Das Nassmahlen wird dem Trockenmahlen vorgezogen, da es Staub beseitigt, das Oxidationsrisiko frisch freigesetzter Kupferoberflächen verringert und eine Aufschlämmung direkt für die Flotation vorbereitet. Die Kugelmühle wird üblicherweise im geschlossenen Kreislauf mit Spiralklassierer oder Hydrozyklon betrieben. Die Nachrüstung einer bestehenden Mühle mit einem effizienteren Auskleidungsdesign oder einem Antrieb mit variabler Geschwindigkeit ist eine kostengünstige Möglichkeit, die Kapazität zu steigern, ohne eine komplett neue Mühle kaufen zu müssen.
Misch- und Konditionierungsgeräte
Die Konditionierungsphase wird bei der Anlagenplanung oft unterschätzt, obwohl hier tatsächlich der Kontakt zwischen Reagens und Mineral stattfindet. Ein großer Mischtank, auch Konditionierungstank genannt, liefert die Energie und Verweilzeit, die für die Adsorption im Kollektor und die Schaumverteilung erforderlich sind. Bei der Kupferflotation hält der Konditionierungstank den Zellstoff zwei bis zehn Minuten lang, bevor der Zellstoff in die erste Flotationszelle gelangt. Das Laufrad muss stark genug sein, um grobe Partikel zu suspendieren, aber sanft genug, um die Luft, die natürlicherweise in der Aufschlämmung enthalten ist, nicht zu zerschneiden.
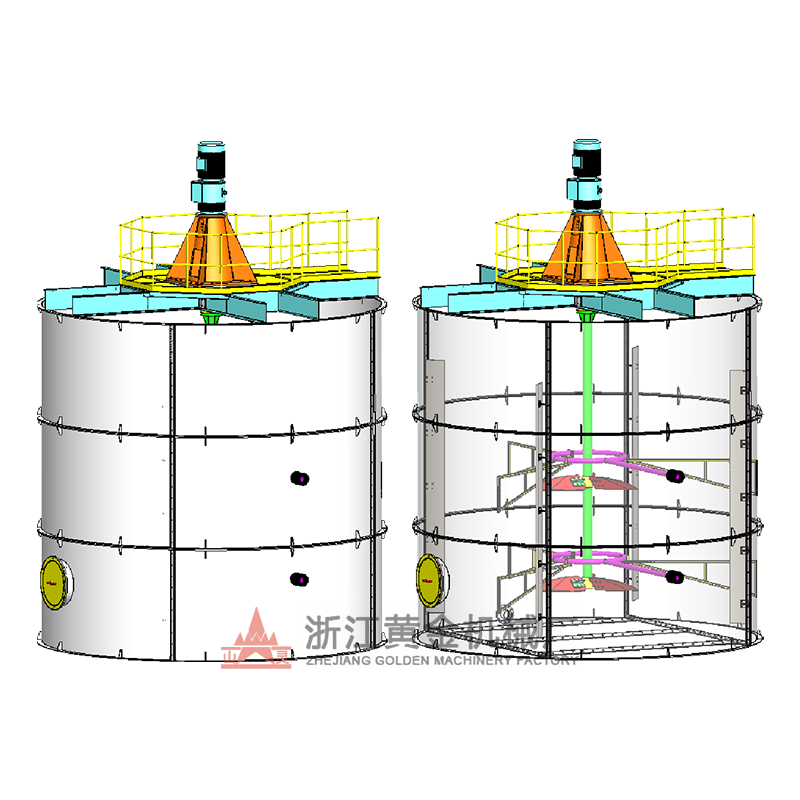
Für Anlagen, die Reagenzien separat vorbereiten müssen, wird ein Reagenzmischtank verwendet, um Sammler und Schäumer aufzulösen und auf die gewünschte Konzentration zu verdünnen, bevor sie dem Fruchtfleisch zugeführt werden. Hochkonzentrierte Mischtanks werden auch in Laugungskreisläufen und für spezielle Anwendungen wie die Aufbereitung von Flotationsrückständen für die Verfüllung eingesetzt. Mischintensität, Tankvolumen und Laufraddesign müssen so dimensioniert werden, dass die Verweilzeitverteilung mit der Flotationskinetik des Erzes übereinstimmt.
Flotationsmaschinen
Mechanische Flotationsmaschinen sind das Herzstück jedes Kupferkonzentrators. Sie bestehen aus einem Tank, einem Laufrad-/Statormechanismus und einem Luftversorgungssystem. Das Laufrad erzeugt im Tank ein Rezirkulationsmuster, das Feststoffe in der Schwebe hält und gleichzeitig die zugeführte Luft in feine Blasen verteilt. Der an der Oberfläche gebildete Schaum wird durch Schaber oder durch natürlichen Überlauf in eine Rinne entfernt.
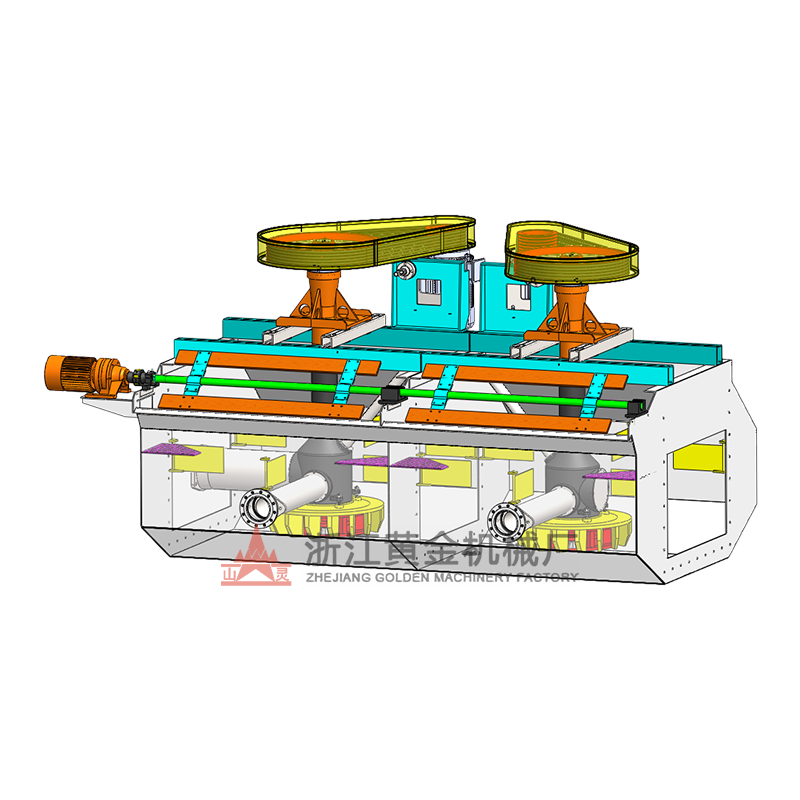
Unterschiedliche Tankgeometrien und Laufradarten eignen sich für unterschiedliche Aufgaben. Die Flotationsmaschine vom Typ BF ist aufgrund ihres Selbstentlüftungsmechanismus und der flachen Tankkonstruktion eine beliebte Wahl für Kupferaufbereitungs- und Spülkreisläufe. Beim Typ XCF/KYF handelt es sich um eine Druckluftmaschine, die eingesetzt wird, wenn für die Produktion in großem Maßstab ein hoher Luftdurchsatz erforderlich ist, insbesondere in einer Anlage mit mehreren großen Flotationslinien. Der JJF-Typ mit seiner Hochleistungskonstruktion wird häufig für die Endreinigungsstufe ausgewählt, bei der ein begrenztes Schaumvolumen erforderlich ist, die Selektivität jedoch von entscheidender Bedeutung ist. Der CLF-Typ ist für die Flotation grober Partikel konzipiert und eignet sich daher für Erze, bei denen das Kupfermineral grobkörnig ist und ohne übermäßiges Mahlen gewonnen werden muss.
Die Größe der Flotationszellen hat in den letzten zwei Jahrzehnten erheblich zugenommen. Eine moderne Kupferanlage kann im größeren Kreislauf 100-m³- oder 200-m³-Zellen verwenden. Größere Zellen reduzieren die Anzahl der Einheiten, vereinfachen die Instrumentierung und senken den Energieverbrauch pro Tonne Erz. Aber größere Zellen verzeihen auch eine schlechte Schaumkontrolle weniger und erfordern gut konzipierte Dartventile und Füllstandskontrollsysteme. Die Wahl zwischen selbstbelüfteten und zwangsbelüfteten Maschinen basiert auf der Konsistenz der Erzzufuhr und dem Grad der Kontrolle, den die Anlage aufrechterhalten möchte.
Neben der Flotationsausrüstung benötigt eine Kupferanlage auch Klassifizierungs-, Eindickungs- und Pumpausrüstung. Der Klassierer sorgt für eine stabile, feine Zufuhr zur Flotation, während der Eindicker sowohl den Konzentrat- als auch den Tailings-Wasserhaushalt kontrolliert. Die Rolle von Flotationsbergbaugeräten in der modernen Hydrometallurgie geht über die einfache Trennung hinaus; Dazu gehört die Bereitstellung eines konsistenten Zulaufstroms, auf den nachgeschaltete Laugungskreisläufe für eine stabile Rückgewinnung angewiesen sind.
Schlüsselparameter bei der Flotationsoptimierung
Das Design bestimmt, wozu eine Flotationsanlage fähig ist. Der Betrieb bestimmt, was er tatsächlich leistet. Die in diesem Abschnitt behandelten Betriebsparameter steuern täglich die metallurgischen Ergebnisse. Für einen Ingenieur oder Käufer, der ein Kupferflotationsprojekt evaluiert, ist die Kenntnis dieser Parameter der schnellste Weg, um zu beurteilen, ob ein vorgeschlagener Prozess sinnvoll ist.
Mahlfeinheit
Die Mahlfeinheit wird als Prozentsatz des Materials gemessen, das 200 Mesh passiert. Wenn das Erz zu grob gemahlen wird, bleiben einige Kupfermineralpartikel im Ganggestein gebunden und können nicht schwimmen. Wenn es zu fein gemahlen wird, verbraucht die große Oberfläche, die entsteht, Reagenzien und die feinen Partikel werden mechanisch in den Schaum getragen, wodurch das Konzentrat verdünnt wird. Ein typisches Porphyr-Kupfererz lässt sich am besten mit einem Durchlass von 200 Mesh zu 60–70 % flottieren, bei einem hochgradigen Erzgang kann es jedoch für eine ausreichende Freisetzung erforderlich sein, dass 75–80 % 200 Mesh passieren. Eine Kurve, die die Beziehung zwischen Feinheit und Ausbeute zeigt, hat normalerweise einen deutlichen Höhepunkt; Das Finden dieses Peaks ist die erste Aufgabe eines Prozessoptimierungsprogramms.
Abbildung 1. Die Kupferausbeute steigt tendenziell mit zunehmender Mahlfeinheit und sinkt dann, wenn durch übermäßiges Mahlen Schleim entsteht und der Reagenzienverbrauch zunimmt.
Zellstoffdichte
Das Feststoff-Flüssigkeits-Verhältnis im Flotationszulauf wird üblicherweise bei 30–45 Gew.-% Feststoff gehalten. Ein dichterer Zellstoff enthält mehr Kupfermineral pro Volumeneinheit, was die Effizienz der Retentionszeit erhöht, aber auch das Risiko von Viskositätseffekten und einem schlechten Blasentransport erhöht. Eine dünnere Pulpe führt zu einer besseren Selektivität und Schaumqualität, aber zu einem geringeren Durchsatz bei gleichem Zellvolumen. In der Praxis arbeiten rauere Kreisläufe mit höherer Dichte, während sauberere Kreisläufe auf 30–40 % Feststoffe verdünnt werden, um den Gehalt zu maximieren.
pH-Wert und Kalkzugabe
Kalk ist der häufigste pH-Modifikator in Kupferkreisläufen. Der angestrebte pH-Wert im raueren Gewässer liegt normalerweise zwischen 9,5 und 11,5, wo der Pyrit niedrig ist und Kupfermineralien immer noch effizient schwimmen. Das Vorhandensein von Pyrrhotin oder anderem säureverbrauchendem Ganggestein verändert den Kalkbedarf, daher muss der pH-Regelkreis eng und reaktionsfähig sein. Eine gut instrumentierte Anlage verwendet einen Online-pH-Analysator an der Zufuhr des Konditionierers und ein Steuerventil an der Kalkleitung, um den Sollwert innerhalb von ±0,2 pH-Einheiten zu halten.
Luftstrom und Laufradgeschwindigkeit
Die Belüftungsrate steuert die Anzahl und Größe der Blasen in der Flotationszelle. Zu wenig Luft verringert die Oberflächenfläche der Blasen und verringert die Erholung; Zu viel Luft führt zu einer Abwärtsströmung, die Partikel zurück zum Boden befördert und den Schaum zerreißen kann. Bei einer selbstbelüfteten Maschine steuert die Laufradgeschwindigkeit direkt die angesaugte Luftmenge. Bei einer Umluftmaschine wird die Gebläseleistung separat reguliert. Ein typischer Kupferkreislauf verwendet einen Luftstrom von 0,8–1,5 m³/m²/min, abhängig von der Zellenauslastung.
Schaumtiefe und Schabergeschwindigkeit
Für die Herstellung eines sauberen Konzentrats ist die Aufrechterhaltung einer stabilen Schaumschicht unerlässlich. Ein tieferer Schaum (300–600 mm) sorgt für eine bessere Entwässerung der mitgerissenen Gangart und ergibt einen höheren Gehalt, während ein flacherer Schaum die Gewinnung erhöht, aber den Gehalt senkt. Die Geschwindigkeit des Schabers bestimmt die Geschwindigkeit, mit der der Schaum entfernt wird. Wenn die Schaber zu schnell laufen, schleppen sie mit Gangart beladenen Schaum in die Rinne; Wenn sie zu langsam laufen, kann der Schaum zusammenbrechen und zum Fruchtfleisch zurückkehren.
Häufige Betriebsprobleme und deren Behebung
Jede Kupferflotationsanlage hat schlechte Tage, und die Ursachen sind nicht immer offensichtlich. Die folgenden Leitlinien kombinieren häufige Symptome mit ihren typischen Ursachen und Korrekturmaßnahmen. Die Reaktionszeit ist wichtig; Vier Stunden darauf zu warten, dass ein Test ein Problem bestätigt, kann mehr kosten, als die Reagenzdosierung in Echtzeit basierend auf der Schaumbeobachtung zu ändern.
Geringe Kupferausbeute
Ursachen
Unzureichender Kollektor; Übermahlen; Schleimbelag auf mineralischen Oberflächen; Schaum zu flach.
Aktionen
Kollektordosierung schrittweise erhöhen; Mühlenvorschub reduzieren; Dispergiermittel hinzufügen; Passen Sie den Schaumgrad und den Luftstrom an.
Niedriger Konzentratgehalt
Ursachen
Pyrit-Aktivierung; übermäßiger Schaum; stark mitgerissene Gangart; unzureichende Reinigungsstufen.
Aktionen
Erhöhen Sie den pH-Wert mit Kalk; Dosierung des Aufschäumers reduzieren; Abstreifergeschwindigkeit reduzieren; Fügen Sie eine Reinigerstufe hinzu oder verdünnen Sie das Reinigerfutter.
Schaum zu stabil oder spröde
Ursachen
Art und Dosierung der Düse stimmen nicht mit der Wasserchemie überein; Änderungen der Wasserhärte; Tongehalt im Futter.
Aktionen
Wechseln Sie zu einem selektiveren Aufschäumer; Dosierung anpassen; Verwenden Sie bei übermäßigem Gebrauch einen Entschäumer. Überwachung der Prozesswasserqualität.
Sandablagerung in Flotationszellen
Ursachen
Laufradgeschwindigkeit zu niedrig; Fruchtfleisch zu dick; große Partikelgröße; Stator oder Laufrad verschlissen.
Aktionen
Laufradgeschwindigkeit erhöhen; Futterdichte reduzieren; Überprüfen Sie die Schnittgröße des Klassifikators. Überprüfen Sie das Laufrad- und Statorspiel.
Hoher Abraumgehalt
Ursachen
Befreiungsproblem; unzureichende Verweilzeit; Kurzschluss; Falsche Reagenziensuite.
Aktionen
Überprüfen Sie den Mahlgrad erneut; Zellanordnung auf Kanalisierung prüfen; eine Fresszelle hinzufügen; Überprüfen Sie die Mineralogie der Tailings.
Checkliste für die Beschaffung von Ausrüstung für eine Kupferflotationslinie
Die Zusammenstellung einer Flotationslinie für ein neues Kupferprojekt, eine Anlagenerweiterung oder eine komplette Prozessmodernisierung umfasst weit mehr als die Veröffentlichung einer Liste der gewünschten Mengen und die Anforderung von Angeboten. Der Kauf einer Flotationsausrüstung ist eine Entscheidung über Prozessleistung, Betriebskosten und Kundendienst. Eine strukturierte Checkliste hilft, die häufigsten Beschaffungsfehler zu vermeiden.
Bestätigen Sie den Erztyp und die Mahlgröße
Die Flotationsausrüstung muss für das spezifische Erz geeignet sein, das die Anlage verarbeiten soll. Ein Sulfiderz, das zu 65 % gemahlen wird und eine Maschenweite von 200 passiert, hat andere Anforderungen an die Verweilzeit als ein Erz, das eine große Menge an Primärschlämmen produziert. Bitten Sie den Ausrüstungslieferanten, das erforderliche Zellvolumen auf der Grundlage der Flotationskinetik des Projekts und nicht nur auf der Grundlage einer ungefähren Faustregel zu berechnen. Eine Anlage, die ein feinkörniges Erz verarbeitet, benötigt größere oder rauere Zellen als eine, die ein grobkörniges Erz verarbeitet.
Bewerten Sie Energie- und Wartungskosten
Der Stromverbrauch einer Flotationsmaschine hängt vom Laufraddurchmesser, der Rotorgeschwindigkeit und der Tankgröße ab. Selbstbelüftete Maschinen sind im Allgemeinen einfacher und kostengünstiger zu bedienen als Druckluftmaschinen, aber Druckluftmaschinen bieten eine direktere Luftsteuerung, was die Ausbeute bei wechselnden Futterbedingungen verbessert. Vergleichen Sie die Gesamtbetriebskosten über mindestens sieben Jahre, einschließlich der Kosten für den Austausch von Laufrad und Stator, Motorwartung und Instrumentenkalibrierung. Entscheiden Sie sich nicht allein aufgrund des Anschaffungspreises für die günstigste Maschine.
Überprüfen Sie Ersatzteile und lokalen Support
Die Lieferung von Ersatzteilen ist oft der Engpass, der eine Anlage stilllegt. Wenn Sie eine Maschine bewerten, fragen Sie den Hersteller nach einer empfohlenen Lagerbestandsliste und vergleichen Sie die Verfügbarkeit im örtlichen Lager. Die Fähigkeit, Laufräder, Statoren, Schiebeventile und Füllstandssensoren innerhalb kurzer Zeit bereitzustellen, ist bei Anlagenstillstand wichtiger als jedes andere Leistungsmerkmal.
Bestehen Sie auf einem Test vor Ort oder einem Pilotversuch
Wenn es sich bei dem Projekt um eine neue Erzlagerstätte oder eine größere Prozessänderung handelt, bestehen Sie auf einem Flotationstest im Pilotmaßstab mit der tatsächlichen Erzprobe. Ein einfacher Batch-Flotationstest an 1–2 kg Erz ist nützlich, kann jedoch das Schaumverhalten über einen kontinuierlichen Zeitraum nicht beurteilen. Ein mehrtägiger Pilotanlagenbetrieb mit einigen hundert Kilogramm Erz liefert Daten zu Verweilzeit, Schaumstabilität und Geräteverschleiß, die mit einem Chargentest nicht gewonnen werden können.
Überprüfen Sie die Fertigungsfähigkeit des Lieferanten
Bei der Fähigkeit geht es um Fertigungserfahrung und technische Integration. Eine Flotationsmaschine ist eine Hochleistungseinheit, die kontinuierlich unter abrasiven Schlammbedingungen betrieben werden muss und deren Lebensdauer sich auf Jahrzehnte bemisst. Dabei sollten die Erfahrung des Lieferanten mit ähnlichen Projekten, seine Fähigkeit zur Einhaltung von Lieferfristen und die Qualität seiner Test- und Herstellungsprozesse überprüft werden. Eine Werksbesichtigung wird empfohlen, wenn der Projektumfang den Aufwand rechtfertigt.
Für Käufer, die eine komplette Kupferflotationsanlage vorbereiten, umfasst die Entscheidung nicht nur die Flotationszelle selbst, sondern auch die Mahl-, Misch- und Entwässerungsausrüstung, die den gesamten Produktionskreislauf bildet. Die Bestellung einer gesamten Linie bei einem einzigen Werk reduziert das Schnittstellenrisiko, verkürzt die Inbetriebnahmezeit und vereinfacht die Zusammenarbeit nach dem Verkauf erheblich.
Häufig gestellte Fragen zur Kupferflotation
Was ist der Hauptzweck der Kupferflotation?
Der Zweck besteht darin, Kupfermineralien vom Abfallgestein zu trennen, sodass ein relativ hochwertiges Konzentrat an die Schmelze geliefert wird. Es erhöht den Kupfergehalt von unter 1 % in typischem Sulfiderz auf etwa 20–30 % im Konzentrat, wodurch die Verhüttung wirtschaftlich rentabel wird und die Menge des vom Minenstandort wegtransportierten Abfalls minimiert wird.
Wie lange dauert die Kupferflotation?
Die Verweilzeit des Zellstoffs in einem Kupferflotationskreislauf beträgt normalerweise 10–20 Minuten, verteilt auf Rougher-, Scavenger- und Cleaner-Zellen. Die Konditionierungszeit vor der Flotation ist zusätzlich und beträgt typischerweise 2–10 Minuten. Die Gesamtzeit vom Mahlen bis zum Endkonzentrat kann mehrere Stunden betragen, die aktive Flotationsperiode selbst ist jedoch kurz.
Kann Kupferoxiderz durch Flotation aufbereitet werden?
Ja, aber erst nach einem Sulfidierungsschritt, der einen dünnen Sulfidfilm auf der Oberfläche des Oxidminerals bildet. Dieser Schritt ist empfindlich und erfordert eine sorgfältige Kontrolle der Natriumsulfiddosis. Wenn das Oxiderz einen hohen Anteil an Chrysokoll oder anderen Kupfersilikaten enthält, ist die direkte Säurelaugung oft die bessere Option als die Flotation.
Warum wird bei der Kupferflotation Kalk zugesetzt?
Kalk wird hauptsächlich hinzugefügt, um den pH-Wert des Zellstoffs zu erhöhen und auf einem Niveau zu halten, bei dem Pyrit und andere Eisensulfide gesenkt werden. Kalk scheidet außerdem einige Schwermetallionen im Prozesswasser aus und trägt dazu bei, eine klare Trennung zwischen Kupfer- und Eisensulfiden aufrechtzuerhalten. In den meisten Kupfersulfidkreisläufen liegt der angestrebte pH-Wert zwischen 9,5 und 11,5.
Was ist der Unterschied zwischen einer raueren und einer saubereren Flotationszelle?
Eine rauere Zelle produziert das erste Konzentrat aus der Futteraufschlämmung und gewinnt normalerweise den Großteil des Kupferminerals zurück. Eine Reinigungszelle lässt dieses Konzentrat erneut schwimmen, um mitgerissene Ganggesteinspartikel zu entfernen und den Endgrad zu erhöhen. In einer großen Anlage sind die raueren Zellen größer und kleiner, während die saubereren Zellen kleiner und in ein bis drei aufeinanderfolgenden Reinigungsstufen angeordnet sind.
Wie wird die Flotationsrückgewinnung vor Ort gemessen?
Die Ausbeute wird aus der Analyse des Futters, des Konzentrats und des Rückstands für eine bestimmte Schicht oder einen bestimmten Tag berechnet, wobei die Formel auf der Gewichtsverteilung basiert, die die drei Ströme ausgleicht. Online-Röntgenanalysatoren liefern nahezu in Echtzeit alle paar Minuten Analysen, sodass Bediener schnell auf eine Abweichung reagieren können, bevor der kumulative Verlust erheblich wird.


