 EN

Der Durchsatz wird durch das schwächste Glied des Mahlkreislaufs bestimmt
Eine Kugelmühle verliert selten aufgrund eines dramatischen Ausfalls an Tonnage. Häufiger liegt der Durchsatz unter den Erwartungen, weil Aufgabegröße, Stoffdichte, Kugelladung, Klassiererüberlauf oder Wartungspraktiken vom bei der Inbetriebnahme verwendeten Betriebspunkt abgewichen sind. Die Mühle dreht immer noch mit der gleichen Geschwindigkeit und verbraucht ungefähr die gleiche Leistung, aber jede Tonne kostet mehr Energie.
Für eine Kugelmühle mit Nassgitter ist der nützliche Ausgangspunkt das Verhältnis zwischen Leistungsaufnahme, Umlauflast und Produktgröße. Wenn der Kreislauf mehr Tonnen fördert, der Klassierer jedoch einen großen Grobstrom zurückgibt, leistet die Mühle zusätzliche Arbeit, ohne die Ausscheidung zu verbessern. Wenn der Überlauf bereits fein genug ist, kann eine Erhöhung der Tonnage einfach zu einer Zunahme der Übermahlung und des Medienverschleißes führen.
Drei Messungen verraten es schnell: Tonnen Frischfutter pro Stunde, kWh pro Tonne Frischfutter und Prozentsatz, der das Zielnetz passiert. Wenn diese drei zusammenpassen, kann der Bediener erkennen, ob eine Änderung den Schaltkreis verbessert oder das Problem lediglich stromabwärts verschoben hat.
| Bedienhebel | Was ändert sich | Durchsatzeffekt | Energieeffekt | Praktischer Hinweis |
|---|---|---|---|---|
| Futtergröße | Top-Größe und Größenverteilung | Gröberes Futter verringert in der Regel die Frischfuttermenge pro Stunde | Erhöht kWh/t, wenn die Mühle mehr grobe Partikel zerkleinern muss | Kontrollieren Sie die Zerkleinerung und Siebung vor der Mühle |
| Ballladung | Ballfüllung, Ballgrößenmischung, Make-up-Richtlinie | Zu niedrig oder zu hoch verringern beide die stabile Kapazität | Übergroße Kugeln erhöhen die Leistung und den Verschleiß | Passen Sie die Kugelgröße an das gröbste zu brechende Material an |
| Zellstoffdichte | Prozent Feststoffe und Viskosität der Aufschlämmung | Zu verdünnt oder zu dicht, beides verringert die effektive Zerkleinerung | Viskoser Zellstoff verschwendet Energie beim Umrühren | Stellen Sie die Dichte nach Erztyp ein, nicht nach einer einzelnen festen Zahl |
| Klassifikatoreinstellung | Überlauffeinheit und Umlauflast | Eine schlechte Klassifizierung führt dazu, dass grobe Partikel überlaufen | Übermahlung und hohe Rezirkulation erhöhen die kWh/t | Prüfen Sie die Kapazität des Klassierers anhand der Umlauflast |
Erzhärte und Aufgabegröße: die ersten Kostentreiber
Die Erzhärte, oft ausgedrückt durch den Bond-Work-Index oder anlagenspezifische Mahltests, legt die Energie fest, die zum Erreichen einer Zielgröße erforderlich ist. Ein hartes, abrasives Erz verbraucht bei gleicher Produktfeinheit normalerweise mehr kWh/t als ein weiches Erz. Der Fehler besteht darin, Mühlen nur nach Gehäusedurchmesser oder Motorleistung zu vergleichen. Zwei Mühlen mit gleicher Leistung können sich bei einem Erzwechsel sehr unterschiedlich verhalten.
Die Verteilung der Futtergröße ist ebenso wichtig wie die Spitzengröße. Ein Kreislauf, der mit einer großen Verteilung grober und feiner Partikel gespeist wird, kann sich schnell stabilisieren, während ein plötzlicher Anstieg der groben Zufuhr die Leistung pro Tonne erhöht und den Durchsatz verringert. Durch Vorsiebung und kontrollierte Zerkleinerung wird diese Variabilität verringert. In Anlagen mit mehreren Erzvorkommen sollte die Mischung unter Berücksichtigung des Betriebspunkts der Mühle geplant werden, nicht nur im Hinblick auf den Minenplan.
In Kupfer-Gold- und Polymetallprojekten kann sich die Härte je nach Erzbereich in kurzen Zeiträumen ändern. Eine Mühle, die in einem Bereich gute Leistungen erbringt, kann Schwierigkeiten haben, wenn härteres Erz in die Zuführung gelangt. Die praktische Antwort besteht nicht darin, der Kapazität auf dem Typenschild nachzujagen, sondern darin, die Kugelladung, die Zellstoffdichte und die Klassierer-Sollwerte anzupassen, um die spezifische Energie innerhalb eines definierten Bereichs zu halten.
Benutzen Sie die Leitfaden zur Auswahl von Schleifgeräten beim Vergleich der Mühlengrößen mit Erztestarbeiten. Eine Mühle mit überschüssiger Leistung kann härteres Erz verarbeiten, bei weicherem Erz kann es jedoch zu schlechter Effizienz kommen, wenn die Kugelladung und -geschwindigkeit unverändert bleibt.
Mühlengeschwindigkeit, Füllgrad und Kugelladung
Die Mühlengeschwindigkeit wird normalerweise als Prozentsatz der kritischen Geschwindigkeit ausgedrückt. Bei niedrigen Geschwindigkeiten neigt die Medienladung dazu, zu gleiten und zu kaskadieren; Bei höheren Geschwindigkeiten nehmen Aufprall und Abrieb zu. Die meisten Nassgitter-Kugelmühlen laufen in einem Bereich, in dem sowohl Stöße als auch Abrieb auftreten, der beste Punkt hängt jedoch von der Aufgabegröße und dem Produktziel ab. Eine Geschwindigkeit, die für grobes Futter geeignet ist, eignet sich möglicherweise nicht für einen Kreislauf, der feines Lösen erfordert.
Der Füllgrad beeinflusst die Leistungsaufnahme und die Haltezeit. Eine zu niedrige Ladung führt zu einer geringeren Schleifwirkung und einem stärkeren Verschleiß der Beläge; Eine zu hohe Ladung kann den freien Weg für Medien verringern und die Leistung erhöhen, ohne dass sich der Durchsatz proportional erhöht. Die Kugelgrößenverteilung sollte den gröbsten Partikeln entsprechen, die gebrochen werden müssen. Große Kugeln verarbeiten grobes Futter, während kleinere Kugeln die Feinmahlung verbessern.
Abgenutzte Bälle und Liner verändern nach und nach das Ladungsprofil. Eine Mühle, die bei der Inbetriebnahme ausbalanciert war, kann in der Praxis unter- oder überladen werden, wenn die Nachspeisekugel-Praxis inkonsistent ist. Tägliche Ballzugabeaufzeichnungen und wöchentliche Kontrollen der Leistungsaufnahme sind nützlicher als gelegentliche Sichtprüfungen.
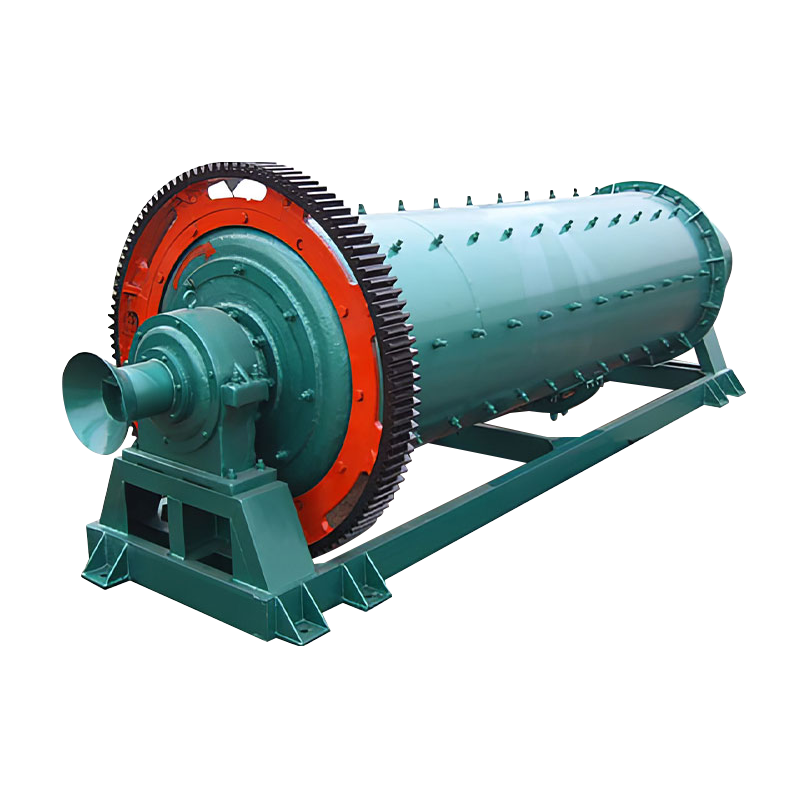 Nassgitter-Kugelmühle Der geringe Schlammaustrag beschleunigt das qualifizierte Material, um eine Übermahlung zu reduzieren und trägt dazu bei, das Ladungsprofil und die Stoffdichte in den Mahlkreisläufen aufrechtzuerhalten. Produkt anzeigen →
Indikativer Einfluss der Kugelladung auf den stabilen Durchsatz
Zellstoffdichte, Viskosität und Klassiererleistung
Die Zellstoffdichte steuert, wie Medien und Partikel interagieren. Zu verdünnt und die Partikel passieren die Mühle zu schnell; zu dicht, und die Aufschlämmung wird viskos, bedeckt Kugeln und verlangsamt die Klassifizierung. Das Ziel ist nicht eine einzelne Zahl für jedes Erz. Sie hängt vom spezifischen Gewicht, dem Tongehalt und der Menge der bereits vorhandenen Feinanteile ab. Bei einer Anlage, die das Erz wechselt, ohne die Dichtesollwerte zu ändern, kommt es oft zu Durchsatzschwankungen, ohne zu verstehen, warum.
Ein Spiralklassierer oder ein anderes Klassiergerät stellt die Umlauflast ein. Wenn der Sichter überlastet ist, laufen grobe Partikel über und feine Partikel kehren in die Mühle zurück. Beide Ergebnisse verschwenden Energie. Der Klassierer sollte für die zirkulierende Ladung dimensioniert sein, nicht nur für das frische Futter. Überlaufverdünnung, Wehrhöhe und Spiralgeschwindigkeit beeinflussen alle den Trennpunkt.
In Anlagen mit schwankendem Erz kann ein Schlammmischtank vor der Mühle oder dem Klassierer kurzfristige Dichteschwankungen reduzieren. Eine konstante Futterdichte hilft dem Bediener, eine stabile Kugelladung und einen stabilen Klassiererüberlauf aufrechtzuerhalten. Außerdem ist es dadurch einfacher, den Testergebnissen zu vertrauen, da Änderungen im Durchsatz mit der beabsichtigten Anpassung und nicht mit vorgelagerten Überspannungen in Verbindung gebracht werden können.
 Spiralklassieranlage für die Mahlung im geschlossenen Kreislauf Ein- oder Doppelspiralklassierer führen groben Sand in die Mühle zurück und unterstützen eine stabile Klassierung bei der Mahlung im geschlossenen Kreislauf. Produkt anzeigen →
 Schlammmischbehälter vom Typ XB Rührt die Aufschlämmung vor der Flotation um, um die Partikel in der Schwebe zu halten und in Kontakt mit den Reagenzien zu halten, was zur Stabilisierung der Futterdichte vor der Klassifizierung beiträgt. Produkt anzeigen →
Umlauflast und Produktfeinheit
Die Zirkulationslast ist das Verhältnis von Klassiererrücklauf zu frischem Zulauf. Eine mäßige Umwälzlast gibt der Mühle mehr Chancen, grobe Partikel zu mahlen. Zu niedrig, und die Mühle behält das Material möglicherweise nicht lange genug; Ist der Wert zu hoch, kann der Kreislauf instabil werden und die Pump- und Klassifizierungsausrüstung überlastet werden. Der richtige Bereich hängt von der Erzhärte, dem Klassierertyp und dem angestrebten Mahlgrad ab.
Produktfeinheit sollte mit Befreiung und nicht mit Gewohnheit verbunden sein. Wenn die nachgeschaltete Flotations- oder Laugungsstufe das Zielmineral mit einem gröberen Mahlgrad zurückgewinnt, kostet zusätzliche Feinheit Energie und kann zu Schleimbildung führen, die die Gewinnung beeinträchtigt. Das richtige Ziel ist der gröbste Mahlgrad, der der Ausbeute und dem Konzentratgrad entspricht. Dieses Ziel sollte überprüft werden, wenn sich die Erzmineralogie ändert.
Verwenden Sie einen einfachen Test: Halten Sie Frischfutter und Mühlengeschwindigkeit konstant, ändern Sie eine Klassierereinstellung und zeichnen Sie die Überlauffeinheit, die Umlauflast und kWh/t auf, nachdem sich der Kreislauf stabilisiert hat. Eine Änderung pro Test vermeidet eine Verwechslung von Ursache und Wirkung. Wenn sich der Kreislauf nicht innerhalb eines angemessenen Zeitraums stabilisieren kann, liegt das Problem möglicherweise eher an der Zufuhrschwankung oder der Klassiererkapazität als an der Mühle selbst.
Energieverbrauch: spezifische Energie, Leistungsaufnahme und Mahlkörper
Die spezifische Energie ist die Kennzahl, die den Durchsatz mit den Kosten verknüpft. Allein die Leistungsaufnahme kann irreführend sein: Eine Mühle mit hoher Leistungsaufnahme kann effizient mahlen oder einen dichten Brei mit geringer Zerkleinerung verarbeiten. Der nützliche Wert ist kWh pro Tonne Frischfutter bei einer angegebenen Produktfeinheit. Diese Zahl ermöglicht es einer Anlage, eine Woche mit der anderen zu vergleichen und verschiedene Betriebsstrategien fair zu vergleichen.
Der Medienverbrauch ist Teil der Energiekosten. Übergroße Kugeln erhöhen die Schlagkraft, erhöhen aber auch den Verschleiß und die Leistungsaufnahme. Untergroße Kugeln können grobe Partikel möglicherweise nicht zerkleinern, wodurch sich die Umlauflast erhöht. Eine ausgewogene Zusammensetzungspolitik hält die Ballladung auf der Zielgrößenverteilung. Die billigste Kugel ist nicht immer die kostengünstigste Wahl, wenn Verschleißrate, Bruch und Mühlenleistung berücksichtigt werden.
Auch das Linerprofil ist wichtig. Abgenutzte Liner verändern den Auftrieb und die Wurfweite der Ladung. Eine Mühle kann an Durchsatz verlieren, bevor sich die Leistungsaufnahme ausreichend ändert, um Aufmerksamkeit zu erregen. Die Linerinspektion sollte mit Durchsatztrends verknüpft werden, nicht nur mit sichtbarem Verschleiß. Ein Linerwechsel, der die ursprüngliche Ladungsbewegung wiederherstellt, kann sich schneller amortisieren als eine Erhöhung der Ballzugabe.
Messen Sie frisches Futter, nicht nur Mühlenfutter
Durch die Zirkulationslast kann Mühlenfutter gesund aussehen, während die Frischmenge sinkt. Berechnen Sie kWh/t immer mit Frischfutter.
Halten Sie jeweils eine Variable
Wenn sich Geschwindigkeit, Dichte und Ballladung zusammen ändern, ist es unmöglich zu wissen, welche Änderung geholfen oder geschadet hat.
Beobachten Sie, wie der Klassifikator überläuft
Die Überlauffeinheit ist das Produkt des gesamten Kreislaufs, nicht nur der Mühle. Ein grober Überlauf kann auf eine Überlastung des Klassifikators hinweisen.
Verfolgen Sie den Medienverschleiß nach Größe
Die Ballgrößenverteilung driftet langsam. Regelmäßige Größenkontrollen zeigen, ob die Make-up-Praxis das Zielprofil einhält.
Liner-Design, Wartung und Betriebsdisziplin
Liner schützen nicht nur die Schale. Sie heben die Ladung an und formen den Schleifvorgang. Eine verschlissene Auskleidung kann die Höhe des Medienhubs verringern, den Auftreffpunkt verändern und den Schlupf erhöhen. Das Ergebnis ist ein geringerer Durchsatz oder eine höhere spezifische Energie, oft ohne offensichtlichen Alarm. Bei der Wartungsplanung sollte der Liner-Verschleiß mit Durchsatz- und Leistungstrends verglichen werden, nicht nur mit Kalenderintervallen.
Die Disziplin des Mahlkreises zeigt sich in kleinen Details: Protokolle zur Kugelzugabe, Dichteprüfungen, Inspektionen des Klassierers, Pumpenverschleiß, Siebzustand und Probenahmehäufigkeit. Eine Anlage, die einmal pro Schicht Proben überläuft, kann kurzfristige Abweichungen verpassen, die sich auf die nachgelagerte Erholung auswirken. Eine Anlage, die nur die Mühlenleistung prüft, übersieht möglicherweise eine steigende Umlauflast, die bereits den Durchsatz begrenzt.
Auch die Reaktion des Bedieners ist wichtig. Wenn die Erzhärte zunimmt, besteht die einfachste Reaktion häufig darin, Kugeln hinzuzufügen oder die Dichte zu erhöhen. Das kann vorübergehend Abhilfe schaffen, aber auch den Sichter überlasten oder den Verschleiß erhöhen. Ein schriftlicher Reaktionsplan für Harterz, Nasserz und Feinerz hält den Kreislauf in einem stabilen Bereich, anstatt zu reagieren, nachdem sich der Überlauf ändert.
Was ist beim Kauf einer Nassgitter-Kugelmühle zu beachten?
Käufer sollten den Einsatzzweck angeben, nicht nur das Gerätemodell. Zu den nützlichen Informationen gehören die Auslegung der Frischbeschickung t/h, die Erzschüttdichte, der Bindungsarbeitsindexbereich, die Beschickungsgrößenverteilung, die Zielproduktfeinheit, die erwartete Umlauflast, die verfügbare Leistung und die Klassifizierungsmethode. Eine Mühle, die nur nach dem Manteldurchmesser ausgewählt wird, kann für ein Erz überdimensioniert und für das nächste unterdimensioniert sein.
Die Spezifikation sollte auch das Betriebsfenster definieren. Was ist der minimale stabile Durchsatz? Welche Produktgröße muss bei diesem Durchsatz gehalten werden? Welche Leistungsaufnahme wird zum Auslegungspunkt erwartet? Welche Ballladung und welcher Geschwindigkeitsbereich sollten verwendet werden? Diese Details erleichtern die Inbetriebnahme und spätere Optimierung erheblich.
| Überprüfen | Ziel oder Indikator | Warum es wichtig ist |
|---|---|---|
| Futtergröße distribution | Stabile Spitzengröße und kontrollierte Feinanteile | Futtervariationen können die Auswirkungen der Versuchsänderung verdecken |
| Ballladung and ball size mix | Innerhalb des gewählten Betriebsbereichs | Der Ladezustand beeinflusst die Leistungsaufnahme und die Mahlwirkung |
| Zellstoffdichte | Konsistenter Prozentsatz an Feststoffen für die Erzart | Dichteänderungen verändern die Viskosität und Klassifizierung |
| Überlauf des Klassifikators | Zielprozentsatz, der das Kontrollnetz passiert | Die Produktfeinheit verbindet das Mahlen mit der nachgelagerten Rückgewinnung |
| Umlauflast | Stabil und innerhalb der Kapazität der Ausrüstung | Eine übermäßige Rezirkulation kann Pumpen und Klassierer überlasten |
| Spezifische Energie | kWh/t bei der angegebenen Produktfeinheit | Zeigt, ob Durchsatzgewinne real oder kostspielig sind |
Eine praktische Checkliste für Durchsatz und Energie
Ein nützlicher Versuch beginnt mit einer stabilen Grundlinie. Lassen Sie den Kreislauf lange genug mit den aktuellen Einstellungen laufen, um frisches Futter, Leistungsaufnahme, Überlauffeinheit, Umlauflast und Dichte zu sammeln. Dann einen Bedienhebel wechseln und wiederholen. Das Ziel besteht nicht darin, eine einzelne perfekte Zahl zu finden, sondern zu verstehen, wie der Kreislauf reagiert, wenn sich die Erz- oder Produktnachfrage ändert.
- Erfassen Sie gleichzeitig Frischfutter t/h und Mühlenleistung.
- Berechnen Sie kWh/t anhand der Frischbeschickung, nicht der gesamten Mühlenbeschickung.
- Überprüfen Sie die Feinheit des Klassifikatorüberlaufs an jedem Testpunkt.
- Überprüfen Sie die Ballladung und den Zustand des Liners, bevor Sie die Geschwindigkeit ändern.
- Halten Sie die Zellstoffdichte während der ersten Testrunde stabil.
- Vergleichen Sie die Ergebnisse nach Erzdomäne, nicht anhand eines einzelnen Monatsdurchschnitts.
Projekterfahrung hilft dabei, realistische Erwartungen zu setzen. In einem Kupfer-Gold-Pyrit-Projekt Beispielsweise können Härte und Sulfidgehalt das Gleichgewicht zwischen Durchsatz und Zielmahlgrad verändern. Das Betriebsteam benötigt einen Reaktionsplan, der diese Änderungen abdeckt, ohne den Klassifizierer über seine Kapazität hinaus zu belasten.
Beim Entwurf des Kreislaufs sollten Mühle, Klassierer, Schlammmisch- und Zufuhrsystem als eine Einheit behandelt werden. Eine starke Mühle mit einem schwachen Sichter liefert keinen stabilen Durchsatz. Ein gut dimensionierter Klassierer mit inkonsistenter Futterdichte wird ebenfalls Schwierigkeiten haben. Die zuverlässigsten Gewinne ergeben sich in der Regel dadurch, dass zunächst die Variabilität verringert und dann der Betriebspunkt verschärft wird.
FAQ: Fragen zum Kugelmühlendurchsatz und zur Energie
Was ist die häufigste Ursache für einen geringen Durchsatz einer Kugelmühle?
Schwankende Futtergrößen und eine schlechte Klassifizierung sind häufige Ursachen. Grobe Zufuhr erhöht die Mahllast, während ein überlasteter Sichter feines Material zurückführt und grobe Partikel zum Überlauf schickt. Beides führt dazu, dass die Mühle härter arbeitet, ohne ein stabiles Produkt zu liefern.
Sollte ich die Ballladung erhöhen, um den Durchsatz zu erhöhen?
Nur innerhalb des von der Mühle vorgesehenen Bereichs. Eine höhere Ladung kann die Leistungsaufnahme erhöhen und die Mahlung für einen kurzen Zeitraum verbessern, sie kann jedoch auch den freien Weg für die Medien verringern und den Klassierer überlasten. Überprüfen Sie vor und nach der Änderung die spezifische Energie und die Überlauffeinheit.
Wie wirkt sich die Zellstoffdichte auf den Energieverbrauch aus?
Zu verdünnt und die Partikel dringen zu schnell durch. Zu dicht, und die Aufschlämmung wird viskos, was Energie beim Rühren verschwendet und die Klassifizierung verlangsamt. Die beste Dichte hängt vom spezifischen Gewicht des Erzes, dem Feinanteil und der Leistung des Klassierers ab.
Welche Produktfeinheit sollte eine Kugelmühle anstreben?
Zielen Sie auf den gröbsten Mahlgrad, der noch der nachgelagerten Gewinnung und dem Konzentratgehalt entspricht. Zusätzliche Feinheit kostet Energie und kann Schleim erzeugen, der die Erholung verringert. Das Ziel sollte überprüft werden, wenn sich die Erzmineralogie ändert.
Wie oft sollte die Ballgrößenverteilung überprüft werden?
Überprüfen Sie es regelmäßig genug, um Drift beim Training mit dem Make-up-Ball zu erkennen. Für einen stabilen Kreislauf kann eine monatliche oder vierteljährliche Kontrolle geeignet sein, während schwankende Erz- oder hohe Verschleißraten möglicherweise häufigere Kontrollen erfordern. Kombinieren Sie die Prüfung mit Stromverbrauchs- und Durchsatztrends.


